



Gia Công Bánh Răng|| Quy Trình, Vật Liệu Và Yêu Cầu Kỹ Thuật
Chuyên mục: GIA CÔNG BÁNH RĂNG
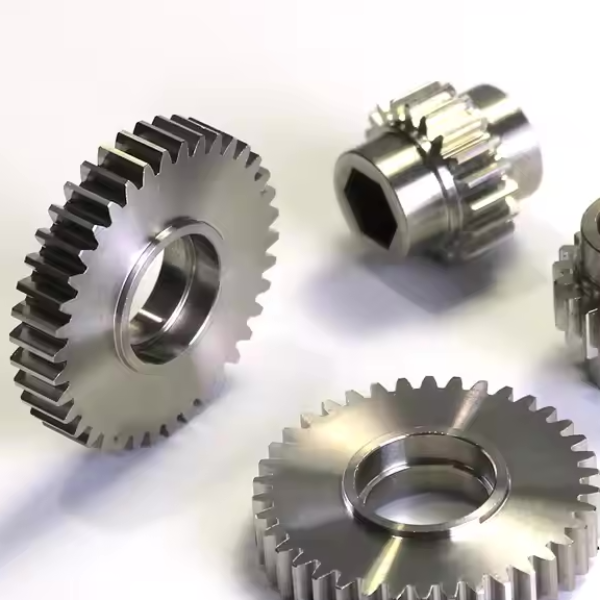
Gia công bánh răng không đơn thuần là tạo hình các răng trên một phôi tròn. Để bánh răng làm việc đúng với hệ truyền động, quá trình gia công phải kiểm soát đồng thời mô đun, số răng, đường kính, góc ăn khớp, chiều rộng vành răng, độ đồng tâm, độ đảo cũng như vật liệu và phương pháp nhiệt luyện nếu có. Bài viết dưới đây phân tích quy trình gia công bánh răng theo góc nhìn kỹ thuật, từ bản vẽ đến sản phẩm hoàn thiện.Nhập số lượng mua: Giá sản phẩm:
Nội dung bài viết
- 1. Gia công bánh răng là gì?
- 2. Những thông số cần xác định trước khi gia công
- 3. Các loại bánh răng thường gia công
- 4. Vật liệu dùng để gia công bánh răng
- 5. Các phương pháp gia công bánh răng
- 6. Quy trình gia công bánh răng theo bản vẽ
- 7. Kiểm tra bánh răng sau gia công
- 8. Báo giá gia công bánh răng phụ thuộc vào yếu tố nào?
- 9. Khách hàng cần cung cấp gì để báo giá?
- 10. Những sai lầm thường gặp khi đặt gia công bánh răng
- 11. Gia công bánh răng theo bản vẽ tại Cơ Khí Mori
- 12. Câu hỏi thường gặp

1. Gia công bánh răng là gì?
Gia công bánh răng là quá trình chế tạo chi tiết truyền động có các răng được bố trí theo một quy luật hình học xác định nhằm truyền chuyển động và mô-men xoắn giữa các trục.
Khác với nhiều chi tiết cơ khí thông thường, bánh răng yêu cầu độ chính xác tương đối cao ở cả phần hình học tổng thể và biên dạng răng. Chỉ cần sai lệch về số răng, mô đun, khoảng cách tâm, độ đồng tâm hoặc biên dạng răng, bánh răng có thể không ăn khớp đúng với bánh đối diện.
Vì vậy, khi nhận một đơn hàng gia công bánh răng theo bản vẽ, người thợ hoặc kỹ thuật viên không nên chỉ dựa vào đường kính ngoài và số răng. Cần đọc toàn bộ thông tin kỹ thuật liên quan đến hệ truyền động.
Trong thực tế sản xuất, bánh răng có thể được gia công từ thép, inox, gang, đồng, đồng thau, nhựa kỹ thuật hoặc các vật liệu khác tùy theo tải trọng, tốc độ quay, môi trường làm việc và yêu cầu tuổi thọ.
2. Những thông số cần xác định trước khi gia công bánh răng
Đây là bước quan trọng nhất trước khi lập phương án gia công. Một bánh răng có thể nhìn giống nhau về hình dáng bên ngoài nhưng chỉ cần khác mô đun hoặc góc ăn khớp là không thể thay thế trực tiếp cho nhau.
2.1. Mô đun bánh răng
Mô đun là một trong những thông số cơ bản để xác định kích thước răng của bánh răng. Với bánh răng trụ răng thẳng theo hệ mô đun, đường kính vòng chia thường được xác định theo quan hệ:
d = m × z
Trong đó:
- d: đường kính vòng chia.
- m: mô đun.
- z: số răng.
Ví dụ, nếu một bánh răng có mô đun m = 3 và số răng z = 40 thì đường kính vòng chia theo công thức cơ bản là 120 mm.
Tuy nhiên, không nên chỉ lấy đường kính ngoài rồi suy ngược mô đun một cách máy móc. Khi phục hồi một bánh răng cũ, cần kiểm tra thêm số răng, đường kính vòng chia, chiều rộng vành răng, góc ăn khớp và đặc điểm biên dạng.
2.2. Số răng
Số răng ảnh hưởng trực tiếp đến tỷ số truyền khi bánh răng làm việc theo cặp. Với một cặp bánh răng đơn giản, tỷ số truyền có thể được xác định dựa trên số răng của bánh chủ động và bánh bị động.
Do đó, khi đặt gia công bánh răng thay thế, việc xác định chính xác số răng là yêu cầu bắt buộc. Sai một răng có thể làm thay đổi tỷ số truyền của cả cụm máy.
2.3. Đường kính ngoài và đường kính vòng chia
Đường kính ngoài là kích thước dễ đo nhưng chưa đủ để xác định đầy đủ một bánh răng. Kỹ thuật viên cần phân biệt:
- Đường kính ngoài.
- Đường kính vòng chia.
- Đường kính vòng chân.
- Đường kính lỗ hoặc đường kính trục.
2.4. Góc ăn khớp
Góc ăn khớp ảnh hưởng đến hình học biên dạng răng và khả năng ăn khớp giữa hai bánh. Nếu thông số này không đúng, bánh răng có thể gặp tình trạng ăn khớp không ổn định, tăng tiếng ồn hoặc tăng tải cục bộ.
2.5. Chiều rộng bánh răng
Chiều rộng vành răng phải được xác định theo thiết kế và điều kiện tải. Không nên tự ý tăng hoặc giảm chiều rộng khi gia công bánh răng thay thế nếu chưa kiểm tra không gian lắp đặt và tải trọng của hệ thống.
2.6. Lỗ tâm, then và các chi tiết liên kết
Phần lỗ bánh răng phải phù hợp với trục. Ngoài đường kính lỗ, bản vẽ có thể yêu cầu rãnh then, then hoa, vít định vị hoặc các dạng liên kết khác.
Đây cũng là khu vực cần kiểm soát độ đồng tâm tốt. Bánh răng có biên dạng răng đạt yêu cầu nhưng lỗ tâm gia công lệch vẫn có thể gây rung, đảo và sai lệch khi vận hành.
3. Các loại bánh răng thường gia công
Tùy theo phương truyền động và vị trí tương quan giữa các trục, bánh răng được chia thành nhiều dạng khác nhau. Mỗi dạng yêu cầu phương pháp gia công và dụng cụ phù hợp.
3.1. Gia công bánh răng trụ răng thẳng
Bánh răng trụ răng thẳng có các răng song song với trục quay. Đây là dạng bánh răng phổ biến trong các cơ cấu truyền động có hai trục song song.
Ưu điểm của loại này là cấu tạo tương đối đơn giản, dễ chế tạo và phù hợp với nhiều hệ thống máy công nghiệp.
3.2. Gia công bánh răng trụ răng nghiêng
Bánh răng nghiêng có răng tạo góc với trục. So với bánh răng thẳng, bánh răng nghiêng thường cho khả năng ăn khớp liên tục hơn và vận hành êm hơn trong nhiều ứng dụng.
Tuy nhiên, quá trình gia công phức tạp hơn do phải kiểm soát thêm góc nghiêng và các thông số hình học liên quan.
3.3. Gia công bánh răng côn
Gia công bánh răng côn thường được sử dụng trong hệ truyền động có hai trục giao nhau, phổ biến là các cơ cấu truyền động đổi hướng chuyển động.
Bánh răng côn có nhiều dạng như bánh răng côn răng thẳng, bánh răng côn xoắn và các dạng bánh răng côn chuyên dụng.
Với bánh răng côn, chỉ xác định đường kính ngoài và số răng là chưa đủ để gia công chính xác. Cần có thêm thông tin về hình học côn, góc, thông số răng và yêu cầu ăn khớp của cặp bánh.
3.4. Bánh răng vành lớn
Bánh răng có đường kính lớn thường xuất hiện trong máy công nghiệp, thiết bị nâng, hệ thống truyền động công suất lớn và các dây chuyền sản xuất.
Với nhóm này, phương án gia công cần tính đến khả năng gá đặt, độ cứng vững của phôi, độ đảo sau gia công và phương án kiểm tra.
3.5. Bánh răng đồng, đồng thau
Đồng và đồng thau được sử dụng trong một số hệ truyền động nhờ khả năng chống ăn mòn, đặc tính ma sát và khả năng gia công tốt của một số mác vật liệu.
Khi gia công bánh răng đồng hoặc đồng thau, cần xác định đúng mác vật liệu thay vì chỉ ghi chung chung là "đồng". Thành phần vật liệu có thể ảnh hưởng đến độ cứng, khả năng cắt gọt và tuổi thọ của bánh răng.
3.6. Bánh răng nhựa kỹ thuật
Bánh răng nhựa được sử dụng trong những hệ thống cần giảm trọng lượng, giảm tiếng ồn, chống ăn mòn hoặc làm việc ở tải phù hợp với vật liệu polymer.
Với bánh răng nhựa, cần đặc biệt quan tâm đến độ co ngót, biến dạng, nhiệt độ làm việc và khả năng chịu tải của vật liệu.
Xem thêm: Gia công bánh răng nhựa theo yêu cầu tại Cơ Khí Mori .
4. Vật liệu dùng để gia công bánh răng
Chọn vật liệu là một phần của bài toán thiết kế, không phải chỉ là lựa chọn nguyên liệu dễ gia công. Vật liệu cần phù hợp với tải trọng, tốc độ quay, môi trường làm việc, khả năng chịu mài mòn và yêu cầu tuổi thọ.
| Nhóm vật liệu | Đặc điểm | Ứng dụng tham khảo |
|---|---|---|
| Thép carbon | Phổ biến, dễ gia công, chi phí hợp lý | Cơ cấu truyền động thông thường |
| Thép hợp kim | Khả năng chịu tải và nhiệt luyện tốt tùy mác | Máy công nghiệp, truyền động tải cao |
| Inox | Khả năng chống ăn mòn | Môi trường ẩm, hóa chất tùy yêu cầu |
| Đồng / đồng thau | Khả năng gia công và đặc tính ma sát phù hợp một số ứng dụng | Truyền động và chi tiết máy chuyên dụng |
| Nhựa kỹ thuật | Nhẹ, giảm tiếng ồn, chống ăn mòn | Cơ cấu tải nhẹ và trung bình tùy vật liệu |
Trong trường hợp bánh răng làm việc ở tải lớn hoặc tốc độ cao, chỉ lựa chọn vật liệu dựa trên giá thành là chưa đủ. Có thể cần xem xét thêm xử lý nhiệt, độ cứng bề mặt và yêu cầu độ chính xác sau nhiệt luyện.

5. Các phương pháp gia công bánh răng
Không có một phương pháp duy nhất phù hợp cho tất cả bánh răng. Phương án gia công phụ thuộc vào loại bánh răng, vật liệu, mô đun, số lượng, độ chính xác và thiết bị hiện có.
5.1. Gia công theo phương pháp chép hình
Phương pháp chép hình tạo biên dạng răng dựa trên hình dạng của dao. Một trong những phương pháp phổ biến là sử dụng dao phay mô đun để tạo rãnh giữa các răng.
Phương pháp này phù hợp với nhiều trường hợp sản xuất đơn chiếc, sửa chữa hoặc các chi tiết có yêu cầu phù hợp với khả năng thiết bị.
5.2. Gia công theo phương pháp bao hình
Phương pháp bao hình tạo biên dạng răng dựa trên chuyển động tương đối giữa dao và phôi. Các phương pháp như phay lăn răng hoặc xọc răng thuộc nhóm gia công có tính bao hình.
Đây là hướng gia công quan trọng khi cần nâng cao năng suất và tính ổn định của quá trình sản xuất bánh răng.
5.3. Gia công CNC
CNC có vai trò quan trọng trong gia công chi tiết máy hiện đại, đặc biệt khi bánh răng đi kèm với các yêu cầu gia công lỗ tâm, then, mặt đầu hoặc các chi tiết hình học khác.
Tuy nhiên, cần phân biệt giữa gia công bánh răng bằng CNC và việc dùng máy CNC để gia công các bề mặt phụ của bánh răng. Với biên dạng răng, máy và dao phải phù hợp với phương pháp tạo răng được lựa chọn.
5.4. Mài răng
Khi yêu cầu độ chính xác và chất lượng bề mặt cao, bánh răng có thể cần công đoạn mài sau nhiệt luyện hoặc sau các công đoạn gia công trước đó.
Mài răng không phải lúc nào cũng cần thiết. Việc có cần mài hay không phải căn cứ vào cấp chính xác, độ cứng, yêu cầu vận hành và thiết kế của hệ truyền động.
6. Quy trình gia công bánh răng theo bản vẽ
Một quy trình gia công bánh răng hợp lý nên bắt đầu từ dữ liệu kỹ thuật thay vì bắt đầu ngay bằng việc cắt phôi.
Bước 1: Tiếp nhận bản vẽ hoặc mẫu bánh răng
Kỹ thuật viên kiểm tra bản vẽ, mẫu cũ hoặc thông tin đo thực tế. Các dữ liệu cần xác định gồm:
- Mô đun.
- Số răng.
- Đường kính ngoài.
- Đường kính vòng chia nếu có.
- Chiều rộng bánh răng.
- Đường kính lỗ.
- Rãnh then hoặc dạng liên kết với trục.
- Góc ăn khớp.
- Góc nghiêng đối với bánh răng nghiêng.
- Vật liệu.
- Yêu cầu nhiệt luyện và độ cứng nếu có.
- Cấp chính xác hoặc dung sai cần kiểm soát.
Bước 2: Kiểm tra khả năng gia công
Không phải bản vẽ nào cũng nên đưa thẳng vào máy. Cần kiểm tra khả năng gá đặt, lựa chọn dao, phương pháp tạo răng và khả năng kiểm tra sau gia công.
Bước 3: Chuẩn bị phôi
Phôi thường được chuẩn bị dư lượng gia công phù hợp. Tùy vật liệu và kích thước, phôi có thể là thép tròn, phôi đúc, phôi rèn hoặc vật liệu dạng tấm/khối.
Đối với bánh răng cần độ đồng tâm tốt, chuẩn gá của phôi phải được xác định ngay từ đầu để hạn chế sai lệch tích lũy giữa các công đoạn.
Bước 4: Gia công các bề mặt chuẩn
Các mặt đầu, đường kính ngoài, lỗ tâm hoặc các bề mặt chuẩn được gia công nhằm tạo cơ sở gá đặt cho công đoạn tạo răng.
Bước 5: Tạo biên dạng răng
Tùy loại bánh răng và yêu cầu sản xuất, có thể lựa chọn phay định hình, phay lăn, xọc hoặc phương pháp chuyên dụng khác.
Đây là công đoạn quyết định trực tiếp đến khả năng ăn khớp của bánh răng nên cần kiểm soát đồng thời vị trí, bước răng, chiều sâu răng và biên dạng.
Bước 6: Gia công lỗ, then và các chi tiết phụ
Sau khi tạo răng, bánh răng có thể tiếp tục được gia công lỗ, rãnh then, mặt đầu, vát mép hoặc các chi tiết phụ theo bản vẽ.
Bước 7: Nhiệt luyện nếu yêu cầu
Một số bánh răng thép có thể yêu cầu tôi, ram, thấm carbon hoặc các phương pháp xử lý nhiệt khác tùy vật liệu và điều kiện làm việc.
Cần lưu ý rằng nhiệt luyện có thể gây biến dạng. Vì vậy, với bánh răng có yêu cầu chính xác cao, quy trình phải tính đến khả năng gia công tinh hoặc kiểm tra sau nhiệt luyện.
Bước 8: Hoàn thiện
Công đoạn hoàn thiện có thể bao gồm làm sạch ba via, xử lý bề mặt, mài hoặc hoàn thiện các vị trí yêu cầu theo bản vẽ.
Bước 9: Kiểm tra
Bánh răng sau gia công được kiểm tra các kích thước quan trọng trước khi bàn giao. Với đơn hàng yêu cầu cao, phạm vi kiểm tra có thể mở rộng theo tiêu chuẩn hoặc yêu cầu kỹ thuật của khách hàng.
7. Kiểm tra bánh răng sau gia công
Một bánh răng đạt kích thước ngoài chưa có nghĩa là bánh răng đã đạt yêu cầu. Kiểm tra cần tập trung vào những thông số ảnh hưởng trực tiếp đến khả năng lắp ráp và truyền động.
7.1. Kiểm tra kích thước cơ bản
- Đường kính ngoài.
- Chiều dày hoặc chiều rộng.
- Đường kính lỗ.
- Kích thước rãnh then.
- Chiều cao răng và các kích thước liên quan.
7.2. Kiểm tra độ đồng tâm và độ đảo
Độ đồng tâm giữa lỗ và vành răng có ảnh hưởng lớn đến độ ổn định khi bánh răng quay. Sai lệch lớn có thể tạo ra rung động, tiếng ồn và tải không đều.
7.3. Kiểm tra khả năng ăn khớp
Khi có bánh đối tác, việc kiểm tra trực tiếp khả năng ăn khớp giúp phát hiện những vấn đề mà phép đo kích thước đơn lẻ có thể không phản ánh đầy đủ.
Đặc biệt với bánh răng thay thế, nên đối chiếu bánh mới với bánh cũ hoặc với bánh răng đối ứng trước khi đưa vào máy.
8. Báo giá gia công bánh răng phụ thuộc vào yếu tố nào?
Không nên báo giá bánh răng chỉ dựa trên đường kính ngoài. Cùng một đường kính nhưng bánh răng có thể có giá gia công rất khác nhau do khác vật liệu, mô đun, số răng, chiều rộng, phương pháp gia công và yêu cầu độ chính xác.
8.1. Vật liệu
Thép, inox, đồng thau, đồng, nhựa kỹ thuật hoặc vật liệu đặc biệt có chi phí phôi và chi phí gia công khác nhau.
8.2. Kích thước và trọng lượng phôi
Bánh răng càng lớn thì chi phí vật liệu, gá đặt, vận chuyển và thời gian gia công thường càng tăng.
8.3. Số lượng răng và biên dạng
Hình học răng càng phức tạp thì việc lựa chọn dao và phương pháp gia công càng quan trọng. Bánh răng côn hoặc bánh răng nghiêng thường đòi hỏi nhiều thông tin kỹ thuật hơn bánh răng trụ thẳng thông thường.
8.4. Số lượng sản phẩm
Gia công một chiếc để sửa chữa máy sẽ có cách tính chi phí khác với đơn hàng hàng chục, hàng trăm hoặc hàng nghìn sản phẩm.
8.5. Yêu cầu nhiệt luyện và xử lý bề mặt
Nếu bánh răng yêu cầu nhiệt luyện, mạ hoặc xử lý bề mặt, các công đoạn này cần được tính riêng trong phương án báo giá.
8.6. Độ chính xác
Đây là yếu tố thường bị bỏ qua khi khách hàng yêu cầu báo giá. Một bánh răng phục vụ máy thông thường và một bánh răng yêu cầu độ chính xác cao không thể mặc định có cùng chi phí gia công.
Vì vậy, để có báo giá gia công bánh răng sát thực tế, nên gửi bản vẽ hoặc mẫu cùng các yêu cầu kỹ thuật thay vì chỉ cung cấp đường kính và số răng.
9. Khách hàng cần cung cấp gì để báo giá gia công bánh răng?
Nếu đã có bản vẽ, khách hàng chỉ cần gửi file bản vẽ và số lượng cần gia công. Kỹ thuật viên có thể dựa trên đó để đánh giá vật liệu, phương pháp và yêu cầu kỹ thuật.
Nếu không có bản vẽ, có thể cung cấp:
- Ảnh bánh răng hiện tại.
- Đường kính ngoài.
- Số răng.
- Chiều rộng bánh răng.
- Đường kính lỗ.
- Kích thước rãnh then.
- Vật liệu nếu biết.
- Ảnh bánh răng đối ứng nếu có.
- Mục đích sử dụng hoặc loại máy.
- Số lượng cần gia công.
Đối với bánh răng đã bị mòn hoặc gãy, việc cung cấp thêm bánh đối ứng rất hữu ích. Đây là cơ sở để kỹ thuật viên kiểm tra khả năng ăn khớp và xác định thông số phù hợp.
10. Những sai lầm thường gặp khi đặt gia công bánh răng
10.1. Chỉ cung cấp đường kính ngoài
Đây là trường hợp khá phổ biến. Đường kính ngoài không đủ để xác định đầy đủ một bánh răng. Cần ít nhất thêm số răng và các thông số hình học liên quan.
10.2. Chỉ nói "bánh răng 57 răng"
Hai bánh răng cùng 57 răng vẫn có thể hoàn toàn khác nhau nếu khác mô đun, chiều rộng, góc ăn khớp hoặc đường kính lỗ.
10.3. Không cung cấp bánh răng đối ứng
Khi cần phục hồi một bánh răng trong một cặp truyền động, bánh đối ứng là nguồn thông tin rất hữu ích để kiểm tra tỷ số truyền và khả năng ăn khớp.
10.4. Chọn vật liệu chỉ dựa trên giá
Vật liệu rẻ hơn chưa chắc phù hợp. Nếu bánh răng làm việc ở tải cao, tốc độ cao hoặc môi trường đặc biệt, lựa chọn vật liệu không phù hợp có thể làm giảm tuổi thọ cả cụm máy.
10.5. Không nói rõ yêu cầu dung sai
Nếu khách hàng có yêu cầu cụ thể về độ đảo, độ đồng tâm, kích thước lỗ hoặc cấp chính xác, cần thể hiện trên bản vẽ hoặc trao đổi ngay từ đầu.
11. Gia công bánh răng theo bản vẽ tại Cơ Khí Mori
Cơ Khí Mori nhận gia công bánh răng theo bản vẽ, mẫu thực tế và yêu cầu kỹ thuật cho các ứng dụng máy móc và thiết bị công nghiệp.
Thay vì chỉ tiếp nhận thông tin "đường kính bao nhiêu, bao nhiêu răng", Mori tập trung kiểm tra các thông số ảnh hưởng đến khả năng lắp ráp và vận hành của bánh răng.
Các nhóm bánh răng có thể xem xét gia công
- Bánh răng trụ răng thẳng.
- Bánh răng trụ răng nghiêng.
- Bánh răng côn tùy yêu cầu kỹ thuật.
- Bánh răng đồng, đồng thau.
- Bánh răng nhựa kỹ thuật.
- Bánh răng kích thước lớn.
- Bánh răng thay thế cho máy móc công nghiệp.
- Chi tiết bánh răng theo mẫu cũ khi khách hàng không còn bản vẽ.
Ngoài bánh răng kim loại, Mori có thể gia công các chi tiết liên quan trong cùng hệ truyền động tùy yêu cầu như trục, bạc, bánh răng nhựa và các chi tiết cơ khí chính xác.
Tham khảo thêm dịch vụ gia công bánh răng đồng thau nếu hệ thống của bạn sử dụng bánh răng bằng đồng hoặc đồng thau.
Với bánh răng nhựa, có thể tham khảo: gia công bánh răng nhựa theo yêu cầu .
Quy trình tiếp nhận đơn hàng tại Mori
- Tiếp nhận bản vẽ, mẫu hoặc thông tin kích thước.
- Kiểm tra thông số kỹ thuật và khả năng gia công.
- Xác định vật liệu và phương án gia công.
- Tính toán vật tư và thời gian thực hiện.
- Báo giá theo yêu cầu thực tế.
- Gia công và kiểm tra.
- Bàn giao sản phẩm theo yêu cầu.
Nếu khách hàng có bản vẽ CAD hoặc bản vẽ PDF, nên gửi kèm đầy đủ dung sai và yêu cầu kỹ thuật. Nếu chỉ có mẫu bánh răng cũ, có thể cung cấp hình ảnh và kích thước đo được để kỹ thuật viên đánh giá trước.
Cần gia công bánh răng theo bản vẽ?
Gửi bản vẽ, hình ảnh hoặc thông số bánh răng cần gia công để Cơ Khí Mori kiểm tra phương án và báo giá.
. Hotline: 0354173600
. Email: cokhimori@gmail.com
12. Câu hỏi thường gặp về gia công bánh răng
Gia công bánh răng có cần bản vẽ không?
Có bản vẽ là phương án tốt nhất vì bản vẽ thể hiện đầy đủ kích thước, dung sai, vật liệu và yêu cầu kỹ thuật. Tuy nhiên, trường hợp không có bản vẽ vẫn có thể đánh giá dựa trên mẫu thực tế, hình ảnh và các kích thước đo được.
Không có bản vẽ có gia công bánh răng được không?
Có. Khách hàng có thể cung cấp bánh răng mẫu hoặc bánh răng cũ cùng các kích thước cơ bản. Nếu có bánh răng đối ứng, việc xác định thông số và đánh giá khả năng thay thế sẽ thuận lợi hơn.
Gia công bánh răng TPHCM giá bao nhiêu?
Không có một mức giá cố định cho tất cả bánh răng. Chi phí phụ thuộc vào vật liệu, kích thước, số răng, mô đun, chiều rộng, phương pháp gia công, số lượng, yêu cầu độ chính xác, nhiệt luyện và các công đoạn hoàn thiện.
Gia công bánh răng côn có khó hơn bánh răng trụ không?
Thông thường bánh răng côn có yêu cầu hình học phức tạp hơn bánh răng trụ răng thẳng, đặc biệt khi liên quan đến hình học côn và biên dạng răng. Vì vậy cần xác định đầy đủ thông số kỹ thuật trước khi lựa chọn phương pháp gia công.
Có thể gia công bánh răng đồng thau không?
Có. Đồng thau và một số hợp kim đồng có thể được sử dụng để chế tạo bánh răng tùy điều kiện làm việc. Tuy nhiên cần xác định đúng mác vật liệu và yêu cầu tải trước khi lựa chọn vật liệu.
Có thể gia công bánh răng nhựa không?
Có. Bánh răng nhựa kỹ thuật được sử dụng trong nhiều cơ cấu truyền động tải phù hợp. Khi thiết kế hoặc thay thế cần quan tâm đến nhiệt độ, tải trọng, tốc độ và đặc tính của loại nhựa sử dụng.
Bánh răng bị mòn có thể làm lại theo mẫu không?
Có thể đánh giá dựa trên mẫu cũ. Tuy nhiên, nếu răng đã mòn nhiều thì không nên chỉ đo kích thước hiện tại rồi sao chép hoàn toàn, vì kích thước thực tế có thể đã sai lệch so với thiết kế ban đầu. Tốt nhất nên kết hợp mẫu, bánh đối ứng và thông tin của máy.
Kết luận
Gia công bánh răng là một công việc đòi hỏi sự kết hợp giữa đọc bản vẽ, hiểu nguyên lý truyền động, lựa chọn vật liệu và lựa chọn phương pháp gia công phù hợp. Một sản phẩm đạt yêu cầu không chỉ nằm ở việc "đủ số răng" mà phải đảm bảo sự tương thích giữa các thông số hình học, vị trí lắp ráp và điều kiện làm việc thực tế.
Đối với bánh răng thay thế trong máy công nghiệp, việc cung cấp đầy đủ bản vẽ hoặc mẫu, bánh đối ứng và thông tin về máy sẽ giúp quá trình xác định thông số, lựa chọn vật liệu và báo giá chính xác hơn.
Nếu bạn đang cần gia công bánh răng theo bản vẽ tại TPHCM, hãy gửi bản vẽ, hình ảnh hoặc thông số hiện có. Cơ Khí Mori có thể dựa trên dữ liệu thực tế để đánh giá phương án gia công phù hợp.


